
Qu'est-ce que l'inspection non destructive ?
L'inspection non destructive (NDI) est un processus critique utilisé pour évaluer l'intégrité et la qualité des matériaux, des composants et des structures sans causer de dommages ou modifier leur fonctionnalité. Les techniques de test NDI jouent un rôle crucial pour assurer la sécurité, la fiabilité et les performances de diverses industries. Voici quelques aspects clés de l'inspection non destructive:
- Importance du NDI
- Techniques NDI
- Avantages du NDI
- ET Applications :


Techniques NDI
Les techniques NDI (inspection non destructive) se réfèrent aux différentes méthodes et technologies utilisées pour effectuer des tests et une évaluation non destructeurs des matériaux, des composants et des structures. Ces techniques sont conçues pour évaluer l'intégrité, la qualité et détecter tous les défauts ou anomalies sans endommager l'objet testé. Voici quelques techniques NDI couramment utilisées:
Tests par ultrasons (UT)
Implique l'utilisation d'ondes sonores à haute fréquence pour détecter les défauts internes, mesurer l'épaisseur de la paroi et évaluer les propriétés des matériaux. L'UT peut être utilisé pour la détection des défauts, la mesure de l'épaisseur et la caractérisation du matériau.
Ressuage (PT)
Une méthode qui utilise un pénétrant liquide, comme une teinture ou une substance fluorescente, pour détecter les défauts de révolution. Le pénétrant est appliqué à la surface puis retiré, révélant toutes les indications de défauts par les indications visibles ou fluorescentes.
Test par courants de Foucault (ECT)
Utilise l'induction électromagnétique pour détecter les défauts de surface et de surface proches et caractériser les propriétés des matériaux. Il est particulièrement efficace pour détecter les fissures, la corrosion et les variations de conductivité.
Thermographie
La thermographie infrarouge utilise des caméras d'imagerie thermique pour détecter les variations de la température de surface, ce qui peut indiquer des défauts ou des anomalies telles que des fissures, des délaminations ou une teneur en humidité.
Inspection visuelle (VI)
La technique NDI la plus simple et la plus fondamentale qui repose sur un examen visuel pour identifier les défauts de surface ou les anomalies. Il sert souvent de méthode d'inspection préliminaire avant d'appliquer des techniques plus avancées.
Avantages du NDI
NDI (inspection non destructive) offre plusieurs avantages dans diverses industries et applications. Voici quelques avantages clés pour utiliser les techniques NDI:
Inspection sans dommage
Le NDI permet l'évaluation des matériaux, des composants et des structures sans causer de dommages. Ceci est particulièrement important pour les actifs critiques et coûteux, car il aide à préserver leur intégrité et leur fonctionnalité.
Rentable
Les techniques NDI peuvent souvent identifier les défauts et les anomalies au début du processus d'inspection, empêchant la nécessité de réparations ou de remplacements coûteux. En détectant les problèmes avant de devenir graves, NDI aide à réduire les coûts d'entretien et de réparation.
L'efficacité du temps
Les méthodes NDI peuvent fournir des résultats d'inspection rapides, permettant une prise de décision rapide concernant l'intégrité et la qualité de l'objet inspecté. Cela permet de minimiser les interruptions de temps d'arrêt et de production dans les industries où le temps est critique.
Non intrusif
Les techniques NDI peuvent évaluer les conditions internes et externes des matériaux et des composants sans avoir besoin de modifications physiques ou de démontage. Cette nature non intrusive de NDI permet d'effectuer des inspections sans avoir un impact sur la fonctionnalité ou les performances des objets testés.
Polyvalence
Le NDI englobe un large éventail de techniques qui peuvent être appliquées à différents matériaux, composants et structures. Il peut être adapté à diverses industries, notamment l'aérospatiale, l'automobile, la fabrication, la construction, etc. Cette polyvalence fait de NDI un outil précieux pour évaluer différents types d'actifs.
Détection des vices cachés
Les techniques NDI peuvent identifier les défauts qui ne sont pas visibles à l'œil nu, tels que les fissures internes, les vides, la corrosion ou les délaminations. En détectant ces défauts cachés, NDI aide à assurer l'intégrité structurelle et la sécurité des objets inspectés.
Résultats objectifs et quantitatifs
De nombreuses méthodes NDI fournissent des données objectives et quantitatives, permettant des mesures et des analyses précises. Cela contribue à une caractérisation précise des défauts, à la surveillance de la croissance des défauts et à l'évaluation de l'état global des matériaux ou des composants inspectés.
Amélioration de la sécurité
En identifiant à l'avance des défauts ou des faiblesses, NDI contribue à améliorer les normes de sécurité. Il aide à prévenir les échecs catastrophiques, les accidents et les blessures en garantissant la fiabilité et les performances des actifs critiques.
Le NDI (inspection non destructive) et le NDT (tests non destructeurs) sont deux termes liés mais légèrement différents utilisés pour décrire le processus d'évaluation non destructive de l'intégrité et de la qualité des matériaux, des composants et des structures. Bien que leurs objectifs soient les mêmes - évaluer les matériaux sans causer de dommages - ils ont des différences subtiles dans l'utilisation et le contexte.
NDT est un terme plus large qui est généralement utilisé pour englober une gamme de techniques et de méthodes d'évaluation non destructeurs. Il fait référence à l'utilisation de diverses techniques et outils pour détecter et évaluer les défauts, les discontinuités ou les problèmes de performance matérielle tout en maintenant l'intégrité de l'objet testé. Le NDT peut inclure diverses techniques telles que les tests à ultrasons, les tests pénétrants liquides, les tests de particules magnétiques, les tests radiographiques, etc.
D'un autre côté, NDI est un terme utilisé dans des contextes spécifiques, principalement dans l'industrie aérospatiale. NDI se concentre plus spécifiquement sur les tests et l'évaluation non destructeurs dans l'industrie aérospatiale, garantissant la sécurité et la fiabilité des avions, des moteurs, des vaisseaux spatiaux et des composants connexes. Les techniques NDI sont largement appliquées dans le champ aérospatial et peuvent inclure des tests à ultrasons, des tests pénétrants liquides, des tests de particules magnétiques, des tests radiographiques et autres.
En résumé, NDT est un terme plus général utilisé pour décrire les techniques de test et d'évaluation non destructeurs dans diverses industries et champs. Le NDI est un terme plus spécifique principalement utilisé pour décrire les techniques de test et d'évaluation non destructeurs dans l'industrie aérospatiale. En pratique, ces termes sont parfois utilisés de manière interchangeable en fonction du contexte et des exigences de l'industrie.
| NDI (Inspection Non Destructive) | CND (Contrôles Non Destructifs) | |
|---|---|---|
| Définition | Fait référence au processus non destructif | Comprend divers tests non destructifs |
| évaluer l'intégrité et la qualité des | et les techniques d'évaluation utilisées pour détecter et | |
| Matériaux, composants et structures | Évaluer les défauts, les discontinuités ou le matériel | |
| sans causer de dégâts | problèmes de performances sans causer de dommages | |
| Portée | Principalement axé sur le non destructif | Plus général, applicable dans divers |
| essais et évaluations dans le domaine aérospatial | industries et domaines | |
| industrie | ||
| Objectifs | Assurer la sécurité et la fiabilité de | Détection et évaluation des défauts, |
| véhicules aérospatiaux, moteurs et connexes | discontinuités ou performances matérielles | |
| Composants | problèmes | |
| Techniques | Tests ultrasoniques, pénétrant liquide | Tests ultrasoniques, pénétrant liquide |
| tests, tests de particules magnétiques, | tests, tests de particules magnétiques, | |
| tests radiographiques, etc. | tests radiographiques, etc. | |
| Industrie | Principalement utilisé dans l'industrie aérospatiale | Applicable dans diverses industries et domaines |
| Usage | Couramment utilisé dans le contexte de l'aérospatiale | Largement utilisé dans plusieurs secteurs et |
| applications | des champs |
Équipement de jauges d'épaisseur
Des jauges d'épaisseur sont utilisées pour mesurer l'épaisseur de divers matériaux, y compris les métaux, les plastiques, le verre et les revêtements. Ce sont des outils essentiels pour le contrôle de la qualité, la fabrication et la maintenance.
Jauge d'épaisseur à ultrasons
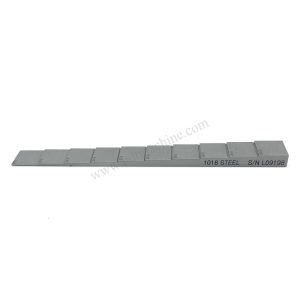
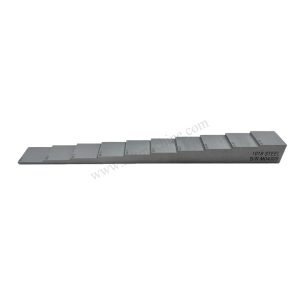
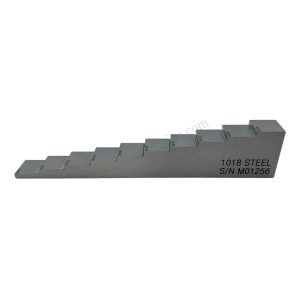
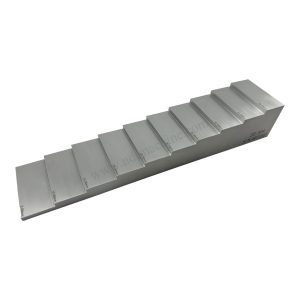
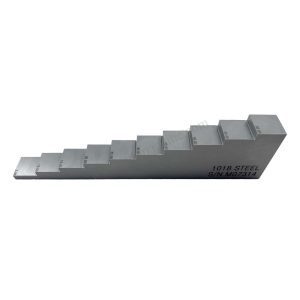
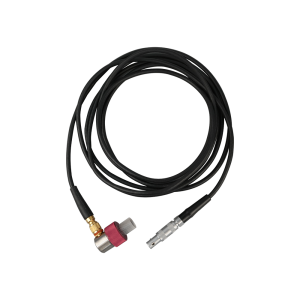
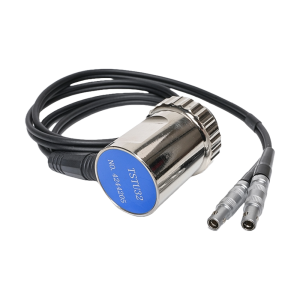
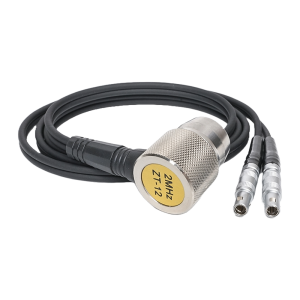
Les jauges d'épaisseur à ultrasons utilisent des ondes sonores haute fréquence pour mesurer l'épaisseur des matériaux. Ils se composent d'un dispositif portable avec une sonde de transducteur qui émet des impulsions à ultrasons et reçoit les ondes réfléchies. La jauge calcule l'épaisseur en fonction du temps nécessaire aux ondes sonores pour voyager à travers le matériau et revenir au transducteur. L'équipement peut inclure un affichage numérique, des capacités de stockage de données et des logiciels pour l'analyse et les rapports.

Jauge d'épaisseur de revêtement
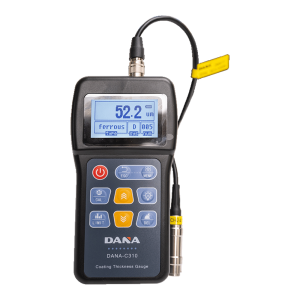
Une jauge d'épaisseur de revêtement, également connue sous le nom d'une jauge d'épaisseur de peinture ou une jauge d'épaisseur de film, est un instrument spécialisé utilisé pour mesurer l'épaisseur des revêtements appliqués sur un substrat. Il est couramment utilisé dans des industries telles que l'automobile, l'aérospatiale, la fabrication et la protection contre la corrosion. Voici les composants clés et les caractéristiques d'une jauge d'épaisseur de revêtement
Sonde ou capteur :
La sonde ou le capteur est le composant principal de la jauge d'épaisseur de revêtement. Il est placé en contact avec la surface revêtue et mesure l'épaisseur du revêtement. La sonde peut être magnétique, courant de Foucault ou ultrasonique, selon le type de revêtements mesurés.Principe de mesure :
Les jauges d'épaisseur de revêtement utilisent différents principes de mesure en fonction du type de revêtements. Les deux principes les plus courants sont:- Induction magnétique: Les jauges d'épaisseur de revêtement magnétique utilisent un champ magnétique pour mesurer l'épaisseur des revêtements non magnétiques sur les substrats magnétiques.
- Courant de Foucault: Les jauges d'épaisseur de revêtement de courant de Foucault génèrent des courants de Foucault dans des revêtements conducteurs pour mesurer leur épaisseur sur des substrats non conducteurs.
Normes d'étalonnage :
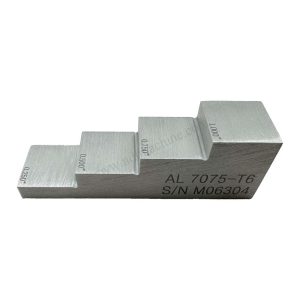
Les jauges d'épaisseur de revêtement nécessitent un étalonnage pour assurer des mesures précises. Des étalons d'étalonnage avec des épaisseurs de revêtement connues sont utilisés pour vérifier la précision et les performances de la jauge. Ces normes sont généralement fournies par le fabricant de jauges ou peuvent être obtenues séparément.Affichage et lecture :
Les jauges d'épaisseur de revêtement présentent un écran qui montre l'épaisseur de revêtement mesurée. L'affichage peut être numérique, analogique ou les deux, selon le modèle. Certaines jauges ont également des fonctionnalités supplémentaires telles que le rétro-éclairage et les représentations graphiques de l'épaisseur du revêtement.Plage de mesure et unités :
Les jauges d'épaisseur de revêtement ont une plage de mesure spécifique qui détermine l'épaisseur minimale et maximale du revêtement qu'ils peuvent mesurer avec précision. La jauge peut prendre en charge différentes unités de mesure, telles que les micromètres (µm), les MIL ou les pouces, permettant la flexibilité de la déclaration et de l'analyse des données.Statistiques et stockage de données :
Les jauges d'épaisseur de revêtement avancées peuvent inclure des fonctions statistiques et des capacités de stockage de données. Ces caractéristiques permettent à la jauge de faire la moyenne de plusieurs mesures, de calculer les écarts-types et de stocker les données de mesure pour une analyse ou une déclaration ultérieure.Logiciel et connectivité :
Certaines jauges d'épaisseur de revêtement sont livrées avec des options de logiciel ou de connectivité qui permettent le transfert de données vers un ordinateur ou d'autres appareils. Cela permet une analyse, une documentation et une intégration plus approfondies avec des systèmes de contrôle de la qualité.
Les jauges d'épaisseur de revêtement sont disponibles dans divers conceptions et configurations pour s'adapter à différentes applications et types de revêtement. Il’s important pour sélectionner une jauge appropriée pour le revêtement spécifique et les matériaux de substrat, ainsi que la plage de précision et de mesure requise.
-
 En savoir plusAperçu rapide



Jauge d'épaisseur magnétique
Les jauges d'épaisseur magnétique, également connues sous le nom de jauges d'épaisseur de traction magnétique, sont utilisées pour mesurer l'épaisseur des matériaux ferreux. Ils s'appuient sur le principe de l'attraction magnétique. La jauge contient un aimant permanent ou un électro-aimant qui adhère à la surface du matériau. Lorsque la jauge est retirée, la force requise pour le détacher est mesurée et corrélée à l'épaisseur du matériau. Ces jauges ont souvent une échelle intégrée ou un écran numérique pour indiquer la lecture d'épaisseur.
Jauge d'épaisseur à courants de Foucault
Les jauges d'épaisseur de courant de Foucault utilisent le principe de l'induction électromagnétique pour mesurer l'épaisseur des revêtements non conducteurs sur les substrats conducteurs. Ils génèrent des courants de Foucault dans le matériau conducteur et l'épaisseur du revêtement est déterminée par les changements dans la conductivité électrique. Les jauges d'épaisseur de courant de Foucault ont généralement une sonde ou un capteur, une unité d'instrument avec un affichage et des boutons de commande pour les réglages des paramètres.
Jauge d'épaisseur mécanique
Les jauges d'épaisseur mécanique, également appelées micromètres ou étriers, sont des outils manuels utilisés pour mesurer l'épaisseur de divers matériaux. Ils présentent une mâchoire ou une enclume de mesure qui contacte la surface du matériau, et un indicateur d'échelle ou de cadran pour lire l'épaisseur. Les jauges d'épaisseur mécanique sont disponibles dans différents modèles, y compris des versions numériques pour une précision et une facilité d'utilisation améliorées.
Jauge d'épaisseur laser
Les jauges d'épaisseur laser utilisent la technologie laser pour mesurer la distance entre la jauge et la surface du matériau, qui est ensuite convertie en mesures d'épaisseur. Ces jauges utilisent souvent des méthodes de mesure sans contact, ce qui les rend adaptées aux surfaces ou applications délicates où le contact physique n'est pas souhaitable. Les jauges d'épaisseur laser ont généralement un émetteur laser, un capteur et un affichage numérique pour lire l'épaisseur.
Équipement de mesure de rugosité de surface
L'équipement de mesure de rugosité de surface est utilisé pour quantifier et évaluer la texture et les irrégularités présentes à la surface d'un matériau. Ces mesures sont vitales dans les industries telles que la fabrication, l'automobile, l'aérospatiale et le contrôle de la qualité. Voici quelques types courants d'équipement de mesure de rugosité de surface:
Profilomètre
Un profilomètre, également connu sous le nom de testeur de rugosité de surface ou de profilomètre de surface, est un instrument polyvalent utilisé pour mesurer la rugosité de surface. Il utilise généralement un stylet ou une sonde à pointe de diamant qui traverse la surface. L'instrument mesure le déplacement vertical du stylet lorsqu'il se déplace le long de la surface, générant un profil qui représente la rugosité de surface. Les profilomètres peuvent fournir divers paramètres, notamment RA (rugosité moyenne arithmétique), RZ (profondeur de rugosité moyenne) et RQ (rugosité carrée moyenne des racines). L'instrument peut avoir un affichage numérique, des capacités de stockage de données et des logiciels pour l'analyse des données.
Profileur optique
Les profileurs optiques utilisent des techniques optiques non en contact, telles que l'interférométrie ou la microscopie confocale, pour mesurer la rugosité de surface. Ces instruments utilisent des ondes légères pour capturer des images de surface et analyser la texture de surface. Les profileurs optiques peuvent fournir des cartes de surface 3D détaillées et divers paramètres de rugosité. Ils conviennent à la mesure d'une large gamme de surfaces, y compris des matériaux transparents et des surfaces hautement réfléchissantes.
Microscope à force atomique (AFM)
Les microscopes à force atomique sont des instruments à haute résolution utilisés pour l'imagerie et la mesure de la topographie de surface à l'échelle nanométrique. L'AFMS utilise une sonde nette qui scanne la surface, détectant les forces entre la sonde et le matériau. En analysant ces forces, l'instrument génère une représentation 3D détaillée de la texture de surface. Les AFM sont exceptionnellement précis et peuvent mesurer la rugosité de surface aux niveaux des sous-nanomètres.
Microscope confocal à balayage laser
Les microscopes confocaux à balayage laser utilisent des techniques de balayage laser et d'imagerie confocale pour mesurer la rugosité de surface. Ces instruments capturent la lumière réfléchie ou diffusée de la surface, permettant l'analyse des caractéristiques de surface et des caractéristiques de rugosité. Les microscopes confocaux à balayage laser fournissent des images à haute résolution et peuvent mesurer la rugosité de surface en 2D et 3D.
Interféromètre à lumière blanche
Les interféromètres de lumière blanche utilisent le principe de l'interférométrie pour mesurer la rugosité de surface. Ces instruments illuminent la surface avec la lumière blanche et analysent les motifs d'interférence créés par les ondes lumineuses réfléchies. La rugosité de surface est déterminée en mesurant le décalage de phase et les variations d'intensité dans les modèles d'interférence. Les interféromètres de lumière blanche fournissent des mesures rapides et précises de la rugosité de surface.
Chaque type d'équipement de mesure de rugosité de surface présente ses avantages et convient à des applications spécifiques et aux exigences de mesure. Des facteurs tels que la résolution souhaitée, la plage de mesure, le matériau de surface et la surface à mesurer doivent être pris en compte lors de la sélection de l'équipement approprié pour l'analyse de rugosité de surface.
OÙ NDI EST-IL UTILISÉ (Application NDI) ?
Les tests non destructifs (NDT) sont utilisés dans un large éventail d'industries et d'applications où l'intégrité, la qualité et la fiabilité des matériaux, des composants et des structures sont cruciales.
Aérospatial
Le NDI joue un rôle crucial dans l'industrie aérospatiale pour assurer la sécurité et la fiabilité des avions, des vaisseaux spatiaux et de leurs composants. Il est utilisé pour inspecter les structures d'aéronefs, les composants du moteur, le train d'atterrissage, les matériaux composites, les soudures, etc.

Automobile
Les techniques NDI sont utilisées dans l'industrie automobile pour inspecter des composants critiques tels que les blocs de moteur, les culasses, les systèmes de suspension, les freins et les soudures. Il aide à détecter les défauts, les fissures, la corrosion et assure la qualité et la fiabilité des pièces automobiles.

Pétrole et Gaz
Dans l'industrie pétrolière et gazière, le NDI est appliqué pour inspecter les pipelines, les navires sous pression, les réservoirs de stockage et autres infrastructures. Il aide à identifier la corrosion, l'érosion, les fissures, les défauts de soudure et assure l'intégrité et la sécurité de l'équipement.

La production d'énergie
Les techniques NDI sont utilisées dans des installations de production d'électricité, y compris les centrales nucléaires, pour inspecter des composants critiques tels que les turbines, les chaudières, les échangeurs de chaleur et les pipelines. Il aide à détecter les défauts, la dégradation et assure la fiabilité de l'équipement.

Fabrication
Le NDI est largement utilisé dans les industries manufacturières pour évaluer la qualité des matières premières, des composants fabriqués et des produits finis. Il aide à identifier les défauts, les discontinuités et les variations des propriétés des matériaux, garantissant le respect des normes de qualité.

Construction
Les techniques NDI sont utilisées dans la construction pour évaluer l'intégrité des composants structurels tels que les ponts, les bâtiments, les barrages et les tunnels. Il aide à identifier les défauts, à évaluer la qualité du béton, à détecter les problèmes de renforcement et à garantir la sécurité et la durabilité des structures.

Les chemins de fer
Le NDI est utilisé dans l'industrie ferroviaire pour inspecter les composants de la piste, les locomotives et le matériel roulant. Il aide à détecter les défauts, les fissures et à évaluer l'état des pièces critiques pour assurer des opérations ferroviaires sûres et fiables.

Marine et Offshore
Les techniques NDI sont appliquées dans l'industrie marine et offshore pour inspecter les coques de navires, les structures offshore, les pipelines et les composants sous-marins. Il aide à identifier la corrosion, les fissures de fatigue, les faiblesses structurelles et assure la sécurité et les performances des actifs maritimes.
CODES ET NORMES CND
Les codes et normes NDT sont des lignes directrices importantes qui fournissent des exigences, des critères et des meilleures pratiques spécifiques à l'industrie pour effectuer des tests non destructeurs (NDT). Ils garantissent la cohérence, la fiabilité et la sécurité dans les processus NDT et aident à maintenir le contrôle de la qualité.

ASNT
ASNT (American Society for Nonstructive Testing) est une société professionnelle qui se concentre sur l'avancement du NDT. Bien que l'ASNT ne développe pas directement les codes et les normes, il fournit des ressources et des publications qui soutiennent les professionnels du NDT dans les normes et les meilleures pratiques établies.
ASTM
ASTM (American Society for Testing and Materials) International élabore et publie des normes pour un large éventail d'industries, dont NDT. Les normes ASTM couvrent diverses méthodes NDT, telles que les tests de particules magnétiques (ASTM E1444), les tests pénétrants liquides (ASTM E1417) et les tests ultrasoniques (ASTM E317).

COMME MOI
ASME (American Society for Mechanical Engineers) développe des codes et des normes pour diverses disciplines d'ingénierie. Il comprend des normes liées à la NDT, telles que la chaudière et le code des vaisseaux de pression (section V - examen non destructif), qui fournit des lignes directrices pour les méthodes NDT telles que les tests radiographiques, les tests ultrasoniques et les tests de pénétrage liquide.

API
L'API (American Petroleum Institute) élabore des normes et des pratiques recommandées pour l'industrie pétrolière et gazière. Il comprend des normes liées au NDT, telles que l'API 570 (inspection de la tuyauterie), l'API 510 (inspection des navires sous pression) et l'API 653 (inspection du réservoir de stockage).
Quelle est la différence entre les tests destructifs et les tests non destructifs ?
Les tests destructeurs (DT) et les tests non destructifs (NDT) sont deux méthodes de test distinctes utilisées pour évaluer les propriétés, l'intégrité et les performances des matériaux, des composants et des structures. Ici’c'est la différence entre les deux :
Essais Destructifs (DT)
But
La DT consiste à soumettre un échantillon de test à des conditions extrêmes ou à des niveaux de stress qui conduisent finalement à sa défaillance ou à sa déformation. L'objectif est de comprendre le comportement, la résistance et les limites du matériau ou du composant testé.
Intégrité de l'échantillon
DT détruit ou modifie en permanence l'échantillon de test, le rendant inutilisable après le test. L'échantillon est généralement tiré du lot de production ou du composant réel.
Informations obtenues
DT fournit des informations détaillées sur les propriétés mécaniques, la capacité de charge, les modes de défaillance et les limites de performance du matériau ou du composant testé.
Exemples
Les tests de traction, les tests de pliage, les tests d'impact, les tests de ténacité des fractures, les tests de fatigue et les tests de dureté sont des exemples courants de tests destructeurs.
Contrôles Non Destructifs (CND)
But
Les techniques NDT sont utilisées pour examiner les caractéristiques internes et de surface des matériaux et des composants sans causer de dommages permanents. L'objectif est d'évaluer la qualité, l'intégrité et les performances sans altérer la convivialité de l'objet testé.
Intégrité de l'échantillon
NDT préserve l'intégrité de l'échantillon de test, ce qui lui permet d'être utilisé ou retourné au service après l'inspection.
Informations obtenues
NDT fournit des informations sur les défauts, les défauts, les discontinuités et les propriétés des matériaux sans modifier l'objet testé. Il aide à détecter et à évaluer les défauts internes et en surface, à mesurer les dimensions, à évaluer les propriétés des matériaux et à identifier les mécanismes de défaillance potentiels.
Exemples
Les tests à ultrasons, les tests radiographiques, les tests de particules magnétiques, les tests pénétrants liquides, les tests de courant de Foucault, l'inspection visuelle et la thermographie sont des exemples courants de techniques de test non destructeurs.
Tableau résumant les principales différences entre DT et NDT
| Essais Destructifs (DT) | Contrôles Non Destructifs (CND) | |
|---|---|---|
| But | Comprendre le comportement, la force et les limites | Évaluer la qualité, l'intégrité et les performances |
| Intégrité de l'échantillon | L'échantillon est détruit ou modifié de façon permanente | L'échantillon est conservé et peut être remis en service |
| Informations obtenues | Informations détaillées sur les propriétés mécaniques, les modes de défaillance, les limites de performance | Détection des défauts, évaluation des défauts, évaluation des propriétés des matériaux |
| Exemples | Tests de traction, tests de pliage, test d'impact, test de ténacité des fractures, tests de fatigue, tests de dureté | Tests ultrasoniques, tests radiographiques, tests de particules magnétiques, tests de pénétrant liquide, tests de courant de Foucault, inspection visuelle, thermographie |
| Convivialité | Rend l'échantillon inutilisable après le test | L'échantillon peut rester en service ou être remis en service après inspection |
Différences clés
Intégrité de l'échantillon
DT détruit ou modifie l'échantillon de test, tandis que NDT préserve l'intégrité de l'objet testé.
Informations obtenues
DT fournit des informations détaillées sur le comportement et les modes de défaillance du matériau ou du composant testé, tandis que NDT se concentre sur la détection des défauts, des défauts et de l'évaluation des propriétés des matériaux sans causer de dommages.
Convivialité
DT rend l'échantillon de test inutilisable après les tests, tandis que NDT permet à l'objet testé de rester en service ou d'être renvoyé au service après inspection.
DT et NDT ont leurs avantages et applications respectifs. La DT est souvent utilisée pour la caractérisation des matériaux, l'évaluation des performances et le contrôle de la qualité pendant les étapes de développement et de fabrication. Le NDT, en revanche, est utilisé pour l'inspection, la maintenance et la surveillance continus en cours pour assurer l'intégrité et la sécurité des matériaux, des composants et des structures sans causer de préjudice.
Les 8 méthodes NDT les plus courantes
Ce sont quelques-unes des méthodes NDT les plus couramment utilisées, chacune avec ses avantages, ses limitations et ses applications spécifiques. La sélection de la méthode appropriée dépend de facteurs tels que le matériau testé, le type de défaut ou de défaut recherché et les exigences spécifiques de l'inspection.

Tests par ultrasons (UT)
Principe:
UT fonctionne sur le principe de la propagation des ondes sonores. Un transducteur génère des ondes sonores haute fréquence (généralement dans la plage de 0,5 à 20 MHz) et les dirige vers le matériau inspecté. Les ondes sonores traversent le matériau et les ondes réfléchies sont analysées pour détecter les défauts, mesurer l'épaisseur et évaluer les propriétés des matériaux.
Procédure:
Calibrage: L'équipement UT est calibré à l'aide d'une norme de référence avec des propriétés connues pour assurer des mesures précises.
Couplage: un milieu de couplage, comme un gel ou l'eau, est appliqué à la surface du matériau pour améliorer la transmission des ondes sonores entre le transducteur et le matériau.
Fonctionnement du transducteur: Le transducteur, qui se compose d'un cristal piézoélectrique, émet une onde sonore pulsée dans le matériau. Le cristal convertit un signal électrique en vibrations mécaniques, générant les ondes sonores.
Propagation des ondes sonores: les ondes sonores traversent le matériau jusqu'à ce qu'elles rencontrent des interfaces, des limites ou des défauts dans le matériau. À ces interfaces, une partie des ondes sonores se reflète au transducteur.
Réception et analyse: le transducteur passe à un mode de réception pour détecter les ondes sonores réfléchies. Les signaux reçus sont ensuite analysés pour déterminer la présence, l'emplacement et les caractéristiques de tout défaut ou anomalie dans le matériau.
Applications:
L'UT est largement utilisé dans diverses industries pour la détection des défauts, la mesure de l'épaisseur et la caractérisation des matériaux. Certaines applications courantes comprennent:
Inspections de soudure: UT peut détecter les défauts de soudure tels que les fissures, le manque de fusion et la pénétration incomplète dans les articulations soudées.
Mesures d'épaisseur: UT est utilisé pour mesurer l'épaisseur des matériaux, tels que les tuyaux, les plaques et les réservoirs, pour assurer la conformité aux normes de sécurité.
Détection de la corrosion: L'UT peut identifier la corrosion et l'érosion dans les métaux en détectant des changements dans l'épaisseur du matériau.
Évaluation de la qualité des liaisons: UT est utilisé pour évaluer l'intégrité des liaisons adhésives entre les matériaux.
Inspection des matériaux composites: UT est utilisé pour détecter les délaminations, les contrebas et autres défauts dans des matériaux composites comme les polymères renforcés en fibre de carbone.
Avantages :
- Sensibilité élevée aux petits défauts.
- Vitesse d'inspection rapide et résultats en temps réel.
- Peut évaluer la structure interne des composants sans causer de dommages.
- Convient pour un large éventail de matériaux, y compris les métaux, les composites, les plastiques et la céramique.
Limites:
- Nécessite un accès aux deux côtés de l'objet de test.
- Très dépendante de la compétence et de l'interprétation de l'opérateur.
- Les ondes à ultrasons ont du mal à pénétrer les matériaux avec une atténuation élevée, comme des matériaux épais ou très atténuants.
Les tests à ultrasons sont une méthode NDT polyvalente et largement utilisée qui fournit des informations précieuses sur l'intégrité interne et les caractéristiques des matériaux. Il joue un rôle crucial dans l'assurance de la fiabilité et de la sécurité de divers composants et structures dans diverses industries.
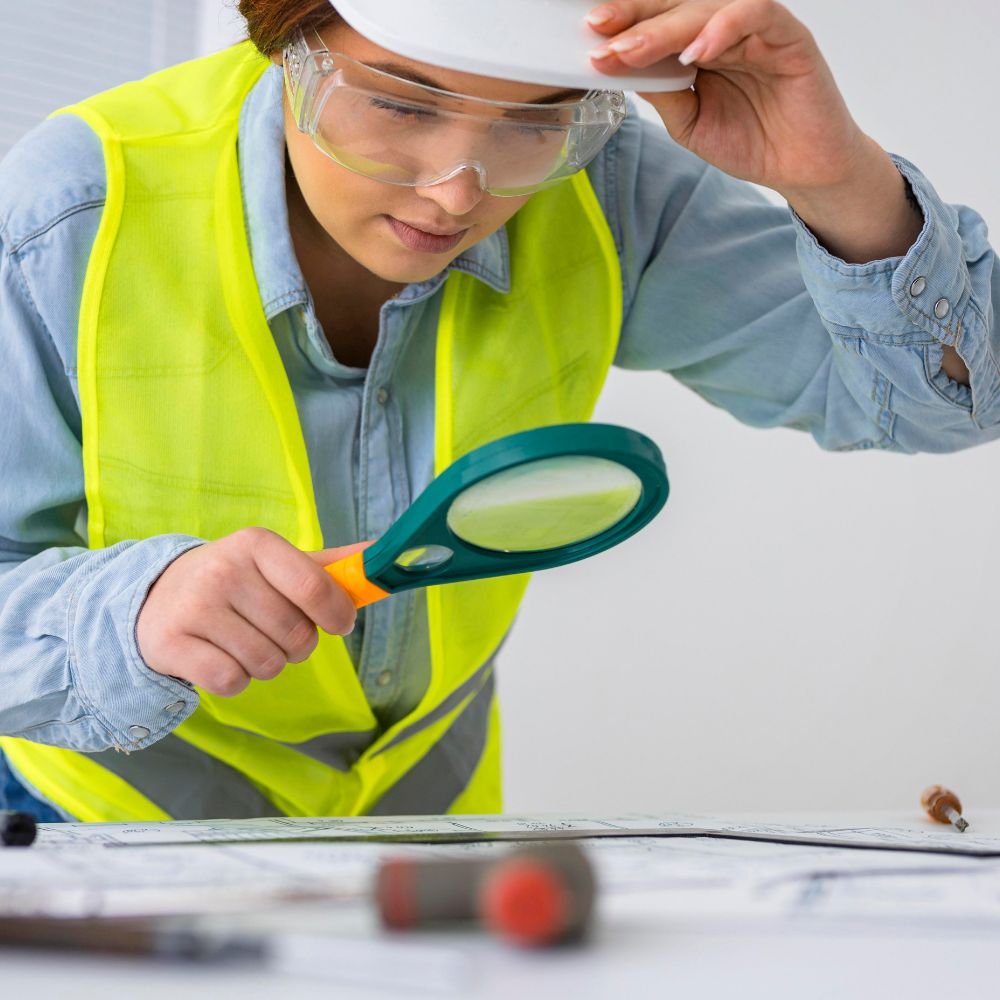
Inspection visuelle (VT)
Principe:
L'inspection visuelle repose sur l'œil humain et l'acuité visuelle pour identifier les défauts de surface, les irrégularités, les dommages de surface ou toute autre indication visible. Il implique l'observation minutieuse du matériau ou du composant dans des conditions d'éclairage appropriées pour détecter toute anomalie qui peut affecter ses performances ou son intégrité.
Procédure:
Préparation: Le matériau ou le composant à inspecter est préparé en garantissant un nettoyage et une élimination appropriés de tous les contaminants de surface qui pourraient entraver l'inspection. Des dispositions d'éclairage adéquates sont prises pour fournir un éclairage suffisant pour l'examen.
Examen visuel: L'inspecteur observe directement la surface du matériau ou de la composante à l'aide de leurs yeux ou aidé par des dispositifs grossiers, tels que des landands ou des forages, pour améliorer la visibilité dans les zones difficiles d'accès.
Critères d'inspection: L'inspecteur compare la surface observée avec les critères spécifiés, qui pourraient être des normes, des spécifications ou des critères d'acceptation visuelle. Tous les écarts ou anomalies sont notés et évalués.
Documentation: Les résultats de l'inspection visuelle sont documentés, y compris l'emplacement, la nature et la taille de tous les défauts ou irrégularités observés. Des photographies ou des vidéos peuvent être prises comme preuves visuelles.
Applications:
L'inspection visuelle est largement utilisée dans plusieurs industries à diverses fins, notamment:
Défauts de surface: la TV est efficace pour détecter les défauts de surface tels que les fissures, les fosses, la corrosion, les rayures, les bosses et l'usure.
Inspections de soudure: Il est utilisé pour évaluer la qualité et l'intégrité des soudures, identifiant des problèmes tels que le manque de fusion, la pénétration incomplète, la sous-cutation ou les éclaboussures de soudure.
Inspections de revêtement: la VT est utilisée pour inspecter l'état et la qualité des revêtements appliqués, tels que la peinture, le revêtement en poudre ou les revêtements protecteurs, pour l'uniformité, l'adhésion et les imperfections de surface.
Inspections dimensionnelles: il peut être utilisé pour vérifier les caractéristiques dimensionnelles et les tolérances des composants, garantissant qu'ils répondent aux exigences spécifiées.
Inspections d'assemblage: VT aide à confirmer l'assemblage correct des composants, en vérifiant l'alignement, le raccord et les surfaces d'accouplement appropriés.
Avantages :
- Méthode simple et rentable.
- Résultats immédiats obtenus en temps réel.
- Peut détecter les défauts visibles et les irrégularités.
- Ne nécessite pas d'équipement spécialisé ou de procédures complexes.
Limites:
- Limité à l'inspection de surface; ne peut pas détecter les défauts internes.
- S'appuie sur l'inspecteur’S Acuité et expérience visuelles, qui peuvent introduire la subjectivité.
- Des conditions d'éclairage inadéquates ou des obstructions visuelles peuvent affecter la qualité d'inspection.
L'inspection visuelle est une méthode NDT précieuse pour identifier rapidement les défauts de surface et les irrégularités. Il sert d'outil de dépistage initial et est souvent combiné avec d'autres méthodes NDT pour fournir une évaluation complète de l'intégrité des matériaux ou des composants.

Ressuage (PT)
Principe:
Le test de pénétrant liquide repose sur l'action capillaire d'un pénétrant liquide pour remplir les défauts de rupture de surface. Le pénétrant est appliqué à la surface du matériau, autorisé à s'infiltrer dans toutes les fissures ou discontinuités de surface, un excès de pénétrant est retiré et un développeur est appliqué pour tirer et rendre les indications visibles.
Procédure:
Pré-nettoyage : Le matériel’La surface de S est soigneusement nettoyée pour éliminer tous les contaminants, tels que la saleté, la graisse ou la peinture, ce qui pourrait interférer avec la pénétration du liquide.
Application pénétrante: un pénétrant liquide, généralement un colorant coloré ou un colorant fluorescent, est appliqué à la surface du matériau. Le pénétrant est laissé à la surface pendant une période spécifiée, lui permettant de s'infiltrer dans tous les défauts de surface par action capillaire.
Temps de séjour pénétrant: le pénétrant a suffisamment de temps pour pénétrer dans les défauts. La durée varie en fonction du matériau, de la taille des défauts et des spécifications de pénétrage.
Élimination excessive du pénétrage: Après le temps de séjour, l'excès de pénétrant est soigneusement retiré de la surface à l'aide d'un solvant ou d'un rinçage d'eau. Ce processus devrait être doux pour éviter de retirer tout pénétrant piégé dans les défauts.
Application du développeur: un développeur, comme une poudre blanche ou une suspension liquide, est appliquée à la surface. Le développeur tire le pénétrant des défauts, créant des indications visibles ou « saigner » zones.
Examen d'indication: L'inspecteur examine la surface dans des conditions d'éclairage appropriées pour observer et évaluer les indications. La taille, la forme et l'emplacement des indications sont notés pour une analyse plus approfondie.
Post-nettoyage: Une fois l'inspection terminée, la surface est nettoyée pour éliminer le pénétrant et le résidu du développeur.
Applications:
Les tests de pénétrant liquide sont couramment utilisés dans diverses industries pour la détection des défauts de surface, notamment:
Inspections de soudure: PT est efficace pour détecter les défauts de surface tels que les fissures, le manque de fusion, la porosité et la sous-cutation dans les soudures.
Inspections de coulée et de forge: il peut identifier les discontinuités de surface comme les fissures de retrait, les fermetures à froid, les larmes chaudes et les tours dans les pièces moulées et les pièces forgées.
Inspections des composants usinés: PT est utilisé pour inspecter les composants usinés pour les fissures de surface, les brûlures de broyage et d'autres défauts liés à la surface.
Inspections aérospatiales et automobiles: Il est utilisé pour inspecter des composants critiques dans les industries aérospatiales et automobiles, assurant l'intégrité structurelle et la sécurité des pièces.
Inspections d'entretien et de réparation: PT est utilisé pour les inspections de routine et l'entretien des composants pour identifier les défauts de surface et prévenir les défaillances.
Avantages :
- Méthode relativement simple et rentable.
- Peut détecter des défauts de rupture de surface qui peuvent ne pas être visibles à l'œil nu.
- Peut être utilisé sur un large éventail de matériaux, y compris les métaux, les plastiques, la céramique et les composites.
- Peut être effectué sur des composants en forme de complexe et des surfaces irrégulières.
Limites:
- Limité à la détection des défauts de surface; Impossible de détecter les défauts souterrains ou internes.
- Nécessite un accès à la surface inspectée.
- La préparation et le nettoyage de la surface sont cruciaux pour des résultats précis.
- Les compétences et l'interprétation de l'opérateur sont importantes pour des inspections fiables.
Le test de pénétrant liquide est une méthode NDT précieuse pour détecter les défauts de surface et les discontinuités. Il est largement utilisé en raison de sa simplicité, de sa rentabilité et de sa capacité à détecter de petites fissures et défauts de surface qui peuvent compromettre l'intégrité des matériaux et des composants.

Tests par courants de Foucault (ET)
Principe:
Les tests de courant de Foucault sont basés sur le principe de l'induction électromagnétique. Lorsqu'un courant alternatif est passé par une bobine ou une sonde, il génère un champ magnétique alterné autour de lui. Lorsque ce champ magnétique interagit avec un matériau conducteur, les courants de Foucault sont induits dans le matériau. La présence de défauts ou de variations du matériau perturbe les courants de Foucault, entraînant des changements dans les propriétés électriques mesurées, qui peuvent être analysées pour détecter et caractériser les défauts.
Procédure:
Sélection de la bobine ou de la sonde: La bobine ou la sonde appropriée est choisie en fonction du matériau inspecté, du type de défaut à détecter et de la sensibilité souhaitée.
Excitation: Un courant alternatif est passé à travers la bobine ou la sonde, créant un champ magnétique alternatif.
Génération du courant de Foucault: le champ magnétique alterné induit des courants de Foucault dans le matériau conducteur inspecté. Les courants de Foucault circulent dans le matériau et créent leurs propres champs magnétiques.
Interaction avec les défauts: les courants de Foucault sont influencés par la présence de défauts de surface ou de surface proches, tels que des fissures, des vides ou des variations de matériaux. Les défauts perturbent le flux de courant de Foucault, entraînant des changements dans les propriétés électriques de la bobine ou de la sonde.
Mesures électriques: les changements dans les propriétés électriques, tels que l'impédance, l'angle de phase ou la tension, sont mesurés et analysés par l'instrument. Ces mesures sont utilisées pour détecter et évaluer la présence, l'emplacement, la taille et les caractéristiques des défauts.
Analyse et interprétation des données: les données collectées sont analysées et interprétées par des inspecteurs formés ou des algorithmes automatisés pour déterminer la gravité et la signification des défauts détectés.
Applications:
Les tests de courant de Foucault sont largement utilisés dans diverses industries pour la détection des défauts, le tri des matériaux et les mesures de conductivité. Certaines applications courantes comprennent:
Détection des fissures: ET peut identifier les fissures de surface et de près de surface dans les métaux, tels que les fissures de fatigue, les fissures de corrosion de contrainte et les fissures de traitement thermique.
Tri des matériaux: il est utilisé pour trier et classer les matériaux conducteurs en fonction de leur conductivité électrique ou de leur composition en alliage.
Mesure de l'épaisseur du revêtement: ET peut mesurer l'épaisseur des revêtements non conducteurs, tels que la peinture ou les couches anodisées, sur des substrats conducteurs.
Surveillance du traitement thermique: il est utilisé pour évaluer l'efficacité des processus de traitement thermique, détecter un traitement thermique inapproprié ou des variations de propriétés matérielles.
Inspections du tube et des tuyaux: ET est utilisé pour inspecter les tubes et les tuyaux pour les défauts, tels que la corrosion, les piqûres et les variations de l'épaisseur de la paroi.
Avantages :
- Capable de détecter les défauts de surface et de proximité.
- Sensibilité élevée aux petites fissures et défauts.
- Vitesse d'inspection rapide et résultats en temps réel.
- Peut être automatisé pour les inspections à volume élevé.
- Ne nécessite pas de contact direct avec le matériel inspecté.
Limites:
- Limité aux matériaux conducteurs.
- La profondeur de pénétration est limitée, ce qui le rend moins efficace pour inspecter les matériaux épais.
- Un étalonnage et une configuration complexes peuvent être nécessaires pour des inspections précises.
- Les compétences et la formation de l'opérateur sont nécessaires pour une interprétation appropriée des résultats.
Les tests de courant de Foucault sont une méthode NDT polyvalente et largement utilisée qui fournit des informations précieuses sur les défauts de surface et de proximité dans les matériaux conducteurs. Il est particulièrement utile pour détecter les fissures, trier les matériaux et surveiller les propriétés des composants conducteurs dans diverses industries.

Test de particules magnétiques (MT)
Principe:
Le test des particules magnétiques repose sur le principe de la fuite de flux magnétique. Lorsqu'un champ magnétique est appliqué à un matériau ferromagnétique, comme le fer ou l'acier, les lignes de force magnétiques passent à travers le matériau. S'il y a un défaut de surface ou de près de la surface, comme une fissure ou une discontinuité, les lignes de champ magnétique sont déformées ou « fuir » du matériau, créant des pôles magnétiques au défaut’S bords. Ces pôles magnétiques attirent et contiennent des particules magnétiques, qui peuvent être visualisées et interprétées pour identifier et caractériser le défaut.
Procédure:
Magnetisation: La partie ferromagnétique ou le composant est magnétisé à l'aide d'une technique de magnétisation à courant direct (DC) ou à courant alternatif (AC). La direction de l'aimantation est choisie en fonction de l'orientation du défaut attendu et du matériau’S propriétés.
Application des particules: les particules magnétiques, généralement sous forme de poudre sèche ou de suspension humide, sont appliquées à la surface de la pièce inspectée. Les particules sont choisies en fonction de leur capacité à être attirée par le champ magnétique.
Accumulation de particules : les particules magnétiques s'accumulent aux emplacements des défauts en raison de la fuite de flux magnétique provoquée par les défauts.’ présence. Ils forment des indications visibles qui mettent en évidence l'emplacement et la forme des défauts.
Inspection: L'inspecteur examine visuellement la surface dans des conditions d'éclairage appropriées pour observer les indications des particules magnétiques. Les indications peuvent apparaître sous forme de lignes colorées, de grappes ou d'accumulations, en fonction du type de particules et de la nature des défauts.
Interprétation: L'inspecteur interprète les indications pour déterminer le type, la taille et la signification des défauts. La taille des indications peut être mesurée et comparée aux critères d'acceptation ou aux normes pour évaluer la pièce’s intégrité.
Démagnétisation: Après l'inspection, la pièce est démagnétise pour éliminer tout magnétisme résiduel qui peut interférer avec les processus ultérieurs ou affecter la pièce’S Performance.
Applications:
Les tests de particules magnétiques sont couramment utilisés dans diverses industries pour la détection des défauts et le contrôle de la qualité des matériaux ferromagnétiques, notamment:
Inspections de la soudure: MT est efficace pour détecter les défauts de surface et près de la surface dans les soudures, telles que les fissures, le manque de fusion et la pénétration incomplète.
Inspections de coulée et de forgeage: il peut identifier des défauts tels que les fissures, la porosité, les inclusions et les tours dans les pièces moulées et les formes.
Inspections automobiles et aérospatiales: MT est utilisé pour inspecter les composants critiques, tels que les pièces du moteur, les engrenages, les arbres et les structures d'avions, pour les fissures et les défauts de surface.
Inspections d'entretien: Il est utilisé pour les inspections de routine et l'entretien des composants ferromagnétiques, assurant leur fonctionnement sûr et fiable.
Avantages :
- Détecte les défauts de surface et proches de la surface dans les matériaux ferromagnétiques.
- Très sensible aux petits défauts et fissures.
- Méthode d'inspection relativement rapide et rentable.
- Peut être utilisé sur des composants complexes et des surfaces irrégulières.
- Les résultats et les indications en temps réel sont visibles à l'œil nu.
Limites:
- Limité aux matériaux ferromagnétiques, tels que le fer et l'acier.
- La surface inspectée doit être accessible pour une magnétisation appropriée et une application de particules.
- La démagnétisation est nécessaire après inspection pour éliminer tout magnétisme résiduel.
- Les compétences et l'expérience de l'opérateur sont importantes pour une interprétation précise des indications.
Le test de particules magnétiques est une méthode largement utilisée et efficace pour détecter les défauts de surface et de surface proches dans les matériaux ferromagnétiques. Il joue un rôle crucial dans l'assurance de la qualité et de l'intégrité de divers composants dans des industries telles que la fabrication, la construction, l'automobile et l'aérospatiale.

Tests d'émission acoustique (AE)
Principe:
Les tests d'émission acoustique sont basés sur le principe selon lequel les matériaux sous la contrainte libèrent l'énergie sous forme d'ondes élastiques ou d'émissions acoustiques. Ces émissions se produisent en raison de la libération rapide de l'énergie de déformation résultant de divers phénomènes, tels que la propagation des fissures, la déformation plastique, la défaillance du matériau ou les changements structurels. Les ondes acoustiques sont détectées par des capteurs et analysées pour identifier et caractériser la source des émissions.
Procédure:
Placement du capteur: les capteurs d'émission acoustique, généralement les transducteurs piézoélectriques, sont stratégiquement placés à la surface du matériau testé. Le nombre et l'emplacement des capteurs dépendent du matériau, des emplacements des défauts attendus et des objectifs de test.
Application de contrainte: Le matériau est soumis à une contrainte contrôlée ou à une condition de chargement, qui pourrait être mécanique, thermique ou une combinaison de celle-ci. Le niveau de contrainte est progressivement augmenté ou maintenu à un niveau constant, en fonction des exigences de test.
Détection des émissions acoustiques: Comme le matériau subit un stress, les changements internes ou les défauts génèrent des émissions acoustiques. Les capteurs détectent ces émissions sous forme d'ondes à haute fréquence et les convertissent en signaux électriques.
Amplification et filtrage du signal: Les signaux électriques des capteurs sont amplifiés et filtrés pour éliminer le bruit et les interférences indésirables, améliorant la qualité des données acquises.
Acquisition et analyse de données: les signaux amplifiés sont enregistrés et analysés à l'aide d'instruments ou de logiciels spécialisés. Divers paramètres, tels que l'amplitude, la durée, le temps de montée, l'énergie et les caractéristiques de la forme d'onde, sont évalués pour identifier et classer les événements acoustiques.
Localisation des événements: En analysant les différences de temps dans l'arrivée des ondes acoustiques à différents capteurs, l'emplacement de la source d'émission dans le matériau peut être estimé.
Interprétation et évaluation: les données collectées sont interprétées par des analystes formés ou des algorithmes automatisés pour déterminer la nature, l'emplacement et la gravité des émissions détectées. La comparaison avec les critères ou les normes préétablies aide à évaluer le matériel’s intégrité.
Applications:
Les tests d'émission acoustique sont utilisés dans une variété d'industries pour la détection et la surveillance des défauts, des changements structurels et des comportements matériels, notamment:
Inspections des navires de pression et du réservoir de stockage: AE peut détecter la corrosion, les fuites, les fissures et autres défauts dans les récipients de pression et les réservoirs de stockage.
Surveillance de la santé structurelle: Il est utilisé pour surveiller l'intégrité et la stabilité des structures, telles que les ponts, les barrages, les pipelines et les bâtiments, en détectant la croissance ou la déformation des fissures.
Inspections des matériaux composites: AE aide à identifier la délamination, la rupture des fibres et d'autres défauts dans les matériaux composites utilisés dans les industries de l'aérospatiale, de l'automobile et de l'énergie éolienne.
Inspections de soudure: AE peut détecter les défauts, tels que le manque de fusion, la pénétration incomplète et les fissures dans les articulations soudées.
Test de fatigue et de fluage: il est utilisé pour étudier le comportement des matériaux sous charge cyclique ou une exposition prolongée à des températures élevées, en détectant l'apparition des fissures de fatigue ou de la déformation de fluage.
Avantages :
- Peut détecter les défauts internes et les changements dans les matériaux.
- Surveillance et détection en temps réel des anomalies.
- Peut être utilisé sur divers matériaux, y compris les métaux, les composites et le béton.
- Technique non intrusive qui ne nécessite pas d'élimination des matériaux.
- Fournit des informations sur la croissance des défauts, le comportement et les mécanismes de défaillance.
Limites:
- Nécessite une application de contrainte contrôlée, qui peut ne pas être réalisable dans toutes les situations.
- Le bruit et les interférences peuvent affecter la précision des signaux acquis.
- La précision de la localisation peut être limitée, en particulier dans les géométries complexes ou les matériaux hétérogènes.
- L'interprétation et l'analyse des données nécessitent une expertise et une expérience.
Le test d'émission acoustique est une précieuse méthode de test non destructive qui fournit un aperçu du comportement et de l'état des matériaux et des structures. Il est particulièrement utile pour surveiller les composants critiques, détecter les défauts et évaluer l'intégrité de divers systèmes industriels.

Tests radiographiques (RT)
Principe:
Les tests radiographiques sont basés sur le principe selon lequel le rayonnement électromagnétique à haute énergie, tel que les rayons X ou les rayons gamma, peut pénétrer les matériaux et créer une image sur un film radiographique ou un détecteur numérique. Lorsque le rayonnement passe par un matériau, il est absorbé ou atténué en fonction du matériau’S densité et épaisseur. Les défauts internes, tels que les fissures, les vides, les inclusions ou les inhomogénéités, apparaissent comme des changements d'intensité de rayonnement sur l'image, permettant leur détection et leur évaluation.
Procédure:
Sélection de la source de rayonnement: Une source de rayonnement appropriée, telle qu'une machine à rayons X ou une source de rayons gamma (par exemple, Iridium-192, COBALT-60), est choisie en fonction du matériau testé, de l'épaisseur du matériau et la qualité d'image requise.
Configuration et blindage: La source de rayonnement est positionnée et protégée pour assurer la sécurité et empêcher l'exposition aux rayonnements au personnel. Les matériaux de blindage, tels que le plomb ou le béton, sont utilisés pour minimiser le rayonnement diffusé.
Placement d'objet: L'objet ou le composant à inspecter est positionné entre la source de rayonnement et le détecteur, permettant au rayonnement de passer à travers le matériau.
Exposition: La source de rayonnement est activée, émettant un rayonnement à haute énergie. Le rayonnement traverse l'objet et l'intensité est atténuée en fonction du matériau’S densité S et tout défaut interne présent.
Capture d'image: le rayonnement atténué est capturé sur un film radiographique ou un détecteur numérique. Dans la radiographie au cinéma, le film est développé pour produire une image visible. En radiographie numérique, le détecteur convertit le rayonnement en un signal électronique, qui est ensuite traité pour générer une image numérique.
Interprétation de l'image: les inspecteurs formés examinent l'image radiographique pour identifier et évaluer les défauts ou anomalies internes. La taille, la forme, l'emplacement et les changements de densité sur l'image sont analysés pour évaluer la gravité et la signification des indications détectées.
Rapports et documentation: les résultats sont documentés et les résultats d'inspection sont rapportés. Les images radiographiques peuvent être stockées électroniquement pour référence et comparaison futures.
Applications:
Les tests radiographiques trouvent des applications dans diverses industries pour la détection des défauts et l'évaluation d'un large éventail de matériaux, notamment:
Inspections de soudure: RT est couramment utilisé pour inspecter les soudures, détecter des défauts tels que les fissures, le manque de fusion, la pénétration incomplète et la porosité.
Inspections de coulée et de forgeage: Il est utilisé pour détecter les défauts internes comme le retrait, la porosité, les inclusions et les fissures dans les pièces moulées et les formes.
Inspections du pipeline: RT aide à évaluer l'intégrité des pipelines, à détecter la corrosion, les variations d'épaisseur de paroi et les défauts de soudure.
Inspections aérospatiales et automobiles: Il est utilisé pour évaluer la qualité et l'intégrité des composants critiques, tels que les pièces du moteur, les lames de turbine, les structures de la cellule et le châssis automobile.
Inspections structurelles: RT est utilisé pour inspecter les ponts, les bâtiments et autres structures pour les défauts cachés, la corrosion ou les faiblesses structurelles.
Avantages :
- Détecte les défauts internes et les anomalies.
- Fournit des images à haute résolution pour une analyse détaillée.
- Peut être utilisé sur un large éventail de matériaux et d'épaisseurs.
- Permet la tenue de registres permanentes des images radiographiques.
- Technique non intrusive qui n'endommage pas les composants testés.
Limites:
- Nécessite des précautions de radiation et du personnel qualifié pour gérer et interpréter les images radiographiques.
- Processus long, en particulier pour la radiographie en base de film qui nécessite un développement cinématographique.
- Limité aux matériaux pénétrables par des rayons X ou des rayons gamma.
- L'interprétation de l'image nécessite une expertise et une expérience pour identifier et évaluer les indications avec précision.
Les tests radiographiques sont une méthode de test non destructive largement acceptée et efficace pour détecter les défauts internes et évaluer l'intégrité de divers matériaux et composants. Il joue un rôle crucial pour assurer la qualité, la sécurité et la fiabilité de nombreuses applications industrielles.
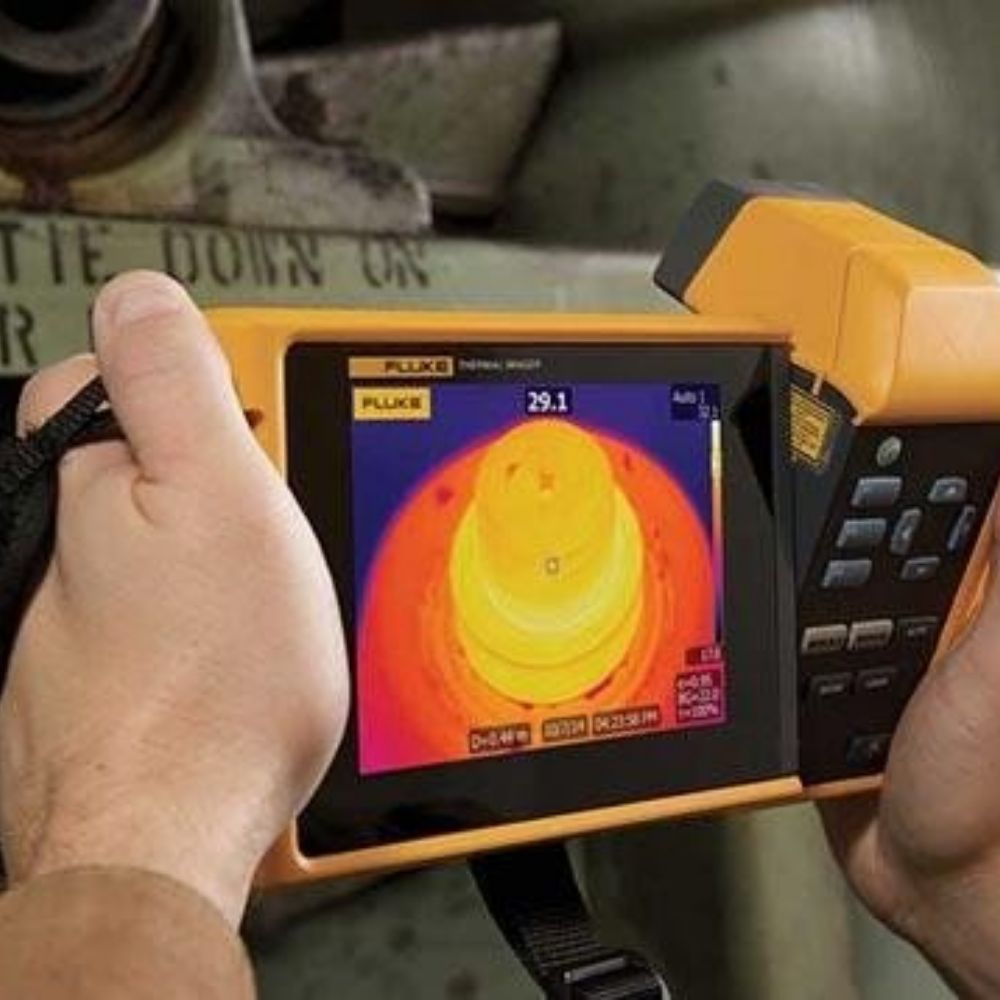
Tests thermographiques (IRT)
Principe:
Les tests thermographiques sont basés sur le principe selon lequel tous les objets émettent un rayonnement infrarouge (énergie thermique) en fonction de leur température. En utilisant une caméra infrarouge ou un dispositif d'imagerie thermique, les motifs de chaleur émis par l'objet’La surface de S peut être capturée et analysée. Les variations de température, de distribution de chaleur et de modèles thermiques peuvent indiquer des anomalies, telles que les défauts, la perte de chaleur ou les anomalies dans l'objet.
Procédure:
Instrumentation: Une caméra infrarouge ou un dispositif d'imagerie thermique est utilisée pour capturer le rayonnement thermique émis par l'objet inspecté. Ces dispositifs sont capables de détecter et de mesurer le rayonnement infrarouge dans le spectre électromagnétique.
Préparation de la surface: La surface de l'objet ou de la composante à inspecter est généralement préparée en garantissant qu'elle est propre et exempte de toute obstruction qui pourrait affecter le transfert de chaleur ou les motifs thermiques.
Imagerie: La caméra infrarouge ou le dispositif d'imagerie thermique est utilisée pour scanner la surface de l'objet. La caméra capture le rayonnement infrarouge émis et génère une image ou un thermogramme thermique, qui affiche la distribution de température à travers l'objet’S surface.
Analyse d'image: les inspecteurs formés analysent les images thermographiques pour identifier les variations de température, les points chauds et les modèles thermiques anormaux. Les anomalies peuvent indiquer des défauts tels que les fissures, la délamination, la perte de chaleur, l'intrusion d'humidité ou d'autres irrégularités.
Interprétation: Les inspecteurs interprètent les modèles thermiques et les anomalies pour évaluer la gravité et la signification des indications détectées. La comparaison avec les normes de référence ou les critères établis aide à déterminer l'objet’S condition et intégrité.
Rapports et documentation: les résultats sont documentés et les résultats d'inspection sont rapportés. Les images thermiques peuvent être stockées électroniquement pour une référence et une comparaison futures.
Applications:
Les tests thermographiques trouvent des applications dans diverses industries à des fins, notamment:
Inspections électriques et mécaniques: l'IRT est utilisé pour détecter la surchauffe, les connexions lâches, les composants défectueux et les défauts d'isolation dans les systèmes électriques, les moteurs, les générateurs et les machines.
Inspections des bâtiments: Il aide à identifier la perte d'énergie, l'intrusion d'humidité, les carences d'isolation et les anomalies structurelles dans les bâtiments, les toits, les murs et les fenêtres.
Inspections du pipeline: L'IRT peut détecter les fuites, les blocages et les défauts d'isolation dans les pipelines, y compris les systèmes de chauffage district et les pipelines pétroliers et gaziers.
Inspections des matériaux composites: Il est utilisé pour détecter la délamination, les vides et les défauts dans les matériaux composites utilisés dans les industries aérospatiales, automobiles et marines.
Contrôle de la qualité: l'IRT est utilisé pour évaluer l'intégrité et la qualité des processus de fabrication, tels que le soudage, en détectant des défauts comme le manque de fusion, la porosité ou la pénétration incomplète.
Avantages :
- Méthode sans contact et non destructive.
- Détection rapide des anomalies thermiques et des irrégularités.
- Peut évaluer rapidement de grandes zones ou des objets.
- Résultats en temps réel et visualisation immédiate des variations de température.
- Peut être utilisé sur une large gamme de matériaux et de surfaces.
Limites:
- En fonction des différences de température pour une détection efficace.
- Des facteurs externes tels que les conditions environnementales et l'émissivité de surface peuvent affecter la précision.
- Nécessite des compétences appropriées de formation et d'interprétation pour une analyse précise.
- Profondeur limitée de pénétration, car elle évalue principalement les températures de surface.
- Détecte uniquement les anomalies thermiques et pas tous les types de défauts.
Les tests thermographiques sont une méthode de test non destructive précieuse qui donne un aperçu du comportement thermique et de l'état des objets et de leurs composants. Il est particulièrement utile pour détecter les anomalies, identifier la perte d'énergie et évaluer l'intégrité de divers systèmes industriels, installations électriques et bâtiments.
QUELLE EST LA MEILLEURE MÉTHODE D’INSPECTION CND ?
Le choix de la meilleure méthode d'inspection des tests non destructeurs (NDT) dépend de divers facteurs, notamment le type de matériel ou d'objet inspecté, le défaut spécifique ou l'anomalie étant ciblé, le niveau de sensibilité souhaité, l'accessibilité de la zone à être inspecté et les exigences spécifiques de l'inspection. Différentes méthodes NDT ont leurs forces et leurs limites, et la méthode la plus appropriée variera en fonction de l'application spécifique.
| Méthode CND | Avantages | Applications courantes |
|---|---|---|
| Tests par ultrasons (UT) | - Pénétration profonde dans les matériaux | - Détection des défauts (fissures, vides, inclusions) |
| - Mesure de l'épaisseur | - Caractérisation matérielle | |
| - Applicable à divers matériaux (métaux, composites, etc.) | ||
| Tests radiographiques (RT) | - détecte les défauts internes et évalue l'intégrité des matériaux | - Inspections de soudure |
| - Images internes haute résolution | - Inspections de coulée et de forge | |
| - applicable à un large éventail de matériaux | - Inspections de pipeline | |
| Test de particules magnétiques (MT) | - détecte les défauts de surface et de près de la surface dans les matériaux ferromagnétiques | - Détection des défauts de surface |
| - sensible aux fissures, aux discontinuités et aux anomalies de surface | ||
| - rapide et rentable | ||
| Test de ressuage (PT) | - détecte les défauts de surface dans les matériaux non poreux | - Détection des défauts de surface |
| - très sensible | - Détection de fissure | |
| - Applicable à divers matériaux | ||
| Test par courants de Foucault (ECT) | - détecte les défauts de surface et souterrains | - Détection des défauts de surface |
| - effectue des mesures de conductivité électrique | - Surveillance de dégradation des matériaux | |
| - adapté aux matériaux conducteurs (métaux, alliages) | ||
| Test d'émission acoustique (AE) | - Surveillance et détection en temps réel des défauts actifs | - surveillance continue des composants critiques |
| - Détection de la propagation des fissures, des fuites et de la défaillance des matériaux | - Évaluation de l'intégrité structurelle | |
| - Fournit des informations comportementales sous stress |
Il’s important pour noter que la meilleure méthode NDT dépend des exigences et des contraintes spécifiques de la tâche d'inspection. Dans certains cas, une combinaison de plusieurs méthodes NDT peut être utilisée pour améliorer le processus d'inspection et obtenir des résultats plus complets. Les professionnels et ingénieurs NDT qualifiés peuvent évaluer les besoins spécifiques et recommander la méthode ou la combinaison la plus appropriée de méthodes pour un scénario d'inspection donné.
Pourquoi les clients internationaux nous choisissent ?
En choisissant nous, les clients mondiaux ont accès à une combinaison inégalée de portée mondiale, de qualité supérieure, de prix compétitifs, d'options de personnalisation, de service client exceptionnel et de livraison à temps. Nous nous efforçons de dépasser les attentes et d'établir des partenariats à long terme fondés sur la confiance et la satisfaction.
Large réseau de fournisseurs
Nos partenariats solides avec les meilleurs fournisseurs en Chine vous fournissent un large éventail de choix et de produits de haute qualité.
Assurance qualité
Nous sélectionnons et testons rigoureusement chaque produit pour nous assurer qu'ils répondent à des normes de qualité et de performance strictes, vous donnant la tranquillité d'esprit.
Recommandations de produits d'experts
Notre équipe d'experts de l'industrie ayant des connaissances approfondies et une expérience en bonne santé et recommanderont soigneusement les produits les plus appropriés pour vos besoins, ce qui vous permet de gagner du temps et des efforts.
Des prix compétitifs
Grâce à une collaboration directe avec les fournisseurs, nous offrons des prix compétitifs, vous aidant à économiser les coûts et à offrir une plus grande valeur à votre investissement.
Services de personnalisation flexibles
Que vous ayez besoin de spécifications spéciales, de conceptions personnalisées ou d'étiquetage privé, nous travaillons en étroite collaboration avec vous pour fournir des solutions de personnalisation flexibles qui répondent à vos exigences uniques.
Excellent support client
Notre équipe de support client dédiée est toujours prête à aider et à répondre à toute demande, en vous assurant une expérience de service exceptionnelle tout au long de votre parcours d'achat.
Bons commentaires des clients
BONS MOTS DE BONNES GENS
Qualité inégalée et service client exceptionnel
Nous achetons auprès de cette entreprise depuis des années et leurs produits ne déçoivent jamais. La qualité est exceptionnelle et leur service client est de premier ordre.

Marie R.
Partenaire fiable avec d'excellents services d'approvisionnement !
Je recommande fortement cette entreprise pour leurs excellents services d'approvisionnement. Ils ont pu trouver exactement ce dont nous avions besoin et l'avaient livré à temps. Vraiment un partenaire fiable!

Marie R.
Options de personnalisation impressionnantes et attentes dépassées !
Le niveau de personnalisation qu'ils offrent est impressionnant. Ils ont pu répondre à nos exigences spécifiques et livrer un produit qui a dépassé nos attentes. Nous reviendrons certainement pour de futures commandes.

Marie R.
Laissez votre demande
Demander un rendez-vous
Vous ne savez toujours pas quel NDT a raison? Obtenez une consultation initiale gratuite dès maintenant. Notre équipe analysera vos besoins et recommandera le capteur le plus approprié pour vous